


Jeklene cevi, od avtomobilske proizvodnje do plinskih cevi, so lahko varjene iz zlitin - kovin iz različnih kemičnih elementov - ali izdelane brezhibno iz talilne peči.
Medtem ko varjene cevi vsilimo skupaj s postopki, kot sta ogrevanje in hlajenje, in jih uporabljamo za težje, bolj toge aplikacije, kot sta vodovod in transport plina, se brezšivne cevi ustvarijo z raztezanjem in vdolbino za lažje in tanjše namene, kot so kolesa in prevoz tekočine.
Metoda izdelave veliko pripomore k različnim izvedbam jeklene cevi. Spreminjanje premera in debeline lahko privede do razlik v trdnosti in prožnosti za velike projekte, kot so plinovodi za transport plina in natančni instrumenti, kot so podkožne igle.
Zaprta struktura cevi, ne glede na to, ali je okrogle, kvadratne ali kakršne koli oblike, lahko ustreza poljubnemu nanosu, od pretoka tekočin do preprečevanja korozije.
Korak za korakom inženirski postopek za varjene in brezšivne jeklene cevi
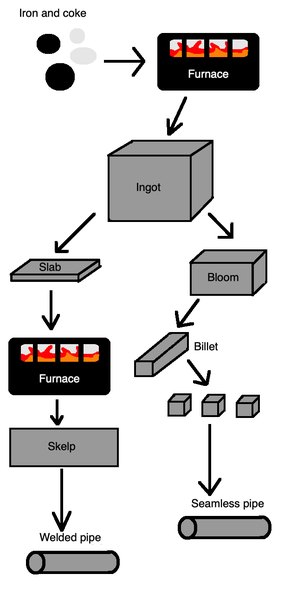
Celoten postopek izdelave jeklenih cevi vključuje pretvorbo surovega jekla v ingote, cvetove, plošče in gredice (vse to so materiali, ki jih je mogoče variti), ustvarjanje cevovoda na proizvodni liniji in oblikovanje cevi v želeni izdelek.
Ustvarjanje ingotov, cvetov, plošč in gredic
Železovo rudo in koks, z ogljikom bogata snov iz segretega premoga, v peči topijo v tekočo snov in nato pihajo s kisikom, da nastane staljeno jeklo. Ta material se ohladi v ingote, velike jeklene litine za shranjevanje in transport materialov, ki se med valji oblikujejo pod velikimi pritiski.
Nekateri ingoti se prenašajo skozi jeklene valje, ki jih raztegnejo na tanjše, daljše kose, da nastanejo cvetovi, vmesni materiali med jeklom in železom. Prav tako so valjani v plošče, jeklene koščke s pravokotnimi preseki, skozi zložene valje, ki plošče razrežejo v obliko.
Izdelava teh materialov v cevi
Več kotalnih naprav sploščeno - postopek, znan kot kovanje - cveti v gredice. To so kovinski kosi z okroglim ali kvadratnim prerezom, ki so še daljši in tanjši. Leteče škarje razrežejo gredice na točno določenih mestih, tako da se gredice lahko zložijo in oblikujejo v brezšivne cevi.
Plošče se segrejejo na približno 2, {{1}} stopinj Fahrenheita (1, 204 stopinj Celzija), dokler se ne pokvarijo, nato pa se redčijo v skelp, ki so ozki trakovi traku do 0 25 milj (0. 4 kilometrov). Nato se jeklo očisti z rezervoarji žveplove kisline, ki ji sledi hladna in vroča voda, in se prevaža v tovarne za izdelavo cevi.
Razvoj varjenih in brezšivnih cevi
Pri varjenih ceveh stroj za odvijanje odvije skelp in ga pusti skozi valje, da se robovi zvijejo in ustvarijo oblike cevi. Varilne elektrode uporabljajo električni tok za tesnjenje koncev skupaj, preden ga visokotlačni valj zategne. Postopek lahko ustvari cev tako hitro kot 1, 100 ft (335. 3 m) na minuto.
Pri brezšivnih ceveh postopek segrevanja in visokotlačnega valjanja kvadratnih gredic povzroči, da se raztezajo z luknjo v sredini. Valjarji prebijajo cev za želeno debelino in obliko.
Nadaljnja predelava in galvanizacija
Nadaljnja obdelava lahko vključuje ravnanje, rezanje navojev (rezanje tesnih utorov na koncih cevi) ali oblaganje z zaščitnim oljem cinka ali pocinkanje, da se prepreči rjavenje (ali kar je potrebno za cev' s namenom). Galvanizacija običajno vključuje elektrokemične in elektrodepozicijske postopke prevleke cinka, da se kovina zaščiti pred jedkimi materiali, kot je slana voda.
Postopek odvrača škodljive oksidanti v vodi in zraku. Cink deluje kot anoda na kisik in tvori cinkov oksid, ki z vodo reagira in tvori cinkov hidroksid. Te molekule cinkovega hidroksida tvorijo cinkov karbonat, ko so izpostavljene ogljikovemu dioksidu. Na koncu se tanka, nepropustna, netopna plast cinkovega karbonata nalepi na cink, da zaščiti kovino.
Tanjša oblika, elektrogalvanizacija, se običajno uporablja v avtomobilskih delih, ki potrebujejo barvo za zaščito pred rjo, tako da vroča kap zmanjša trdnost osnovne kovine. Nerjaveče jeklo nastane, ko so nerjaveči deli pocinkani na ogljikovo jeklo.
Zgodovina proizvodnje cevi
Medtem ko varjene jeklene cevi izvirajo iz škotskega inženirja Williama Murdocka&# 39, je bil izumljen sistem svetilk, ki izgorevajo premog, narejen iz sodov mušketov za prevoz premoga v 1815, brezšivne cevi niso bile&# { {0}}; uveden do poznega 1880 za prevoz bencina in nafte.
V 19 stoletju so inženirji ustvarili inovacije v izdelovanju cevi, vključno z inženirjem Jamesom Russelom' s pomočjo kapalnega kladiva za zlaganje in spajanje ravnih železnih trakov, ki so bili segreti, dokler niso postali topljivi v 1824.
Že naslednje leto je inženir Comenius Whitehouse ustvaril boljšo metodo varjenja ritkov, ki je vključevala segrevanje tankih železnih pločevin, ki so jih zavili v cev in na koncu privarili. Whitehouse je uporabil stožčasto odprtino, da je robove zavil v obliko cevi, preden jih je varil v cev.
Tehnologija bi se razširila v avtomobilski industriji in se uporabljala tudi za transport nafte in plina z nadaljnjimi preboji, kot so komolci cevi za vroče oblikovanje, za učinkovitejšo proizvodnjo upognjenih cevnih izdelkov in neprekinjeno oblikovanje cevi v stalnem toku.
V 1886 sta nemška inženirja Reinhard in Max Mannesmann patentirala prvi postopek kočenja za ustvarjanje brezšivnih cevi iz različnih kosov v očetovi tovarni datotek' v Remscheidu. V 1890 je duo izumil postopek valjanja valja, metodo zmanjšanja premera in debeline sten jeklenih cevi za večjo vzdržljivost, ki bi z drugimi tehnikami tvorila&"Mannesmannov proces" za revolucijo na področju inženiringa jeklenih cevi.
V 1960 s tehnologiji računalniškega numeričnega nadzora (CNC) naj inženirji uporabljajo visokofrekvenčne indukcijske stroje za natančnejše rezultate z računalniško izdelanimi zemljevidi za bolj zapletene zasnove, tesnejše krivine in tanjše stene. Računalniško podprta programska oprema za oblikovanje bi še naprej natančno prevladovala na polju.
Moč jeklenih cevi
Jekleni cevovodi na splošno lahko trajajo sto let z veliko odpornostjo na razpoke zemeljskega plina in onesnaževal, pa tudi na udarce z nizko prepustnostjo metana in vodika. Lahko jih izoliramo s poliuretansko peno (PU), da ohranimo toplotno energijo, hkrati pa ostanemo močni.
Strategije nadzora kakovosti lahko uporabljajo metode, kot so uporaba rentgenskih žarkov za merjenje velikosti cevi in ustrezno prilagajanje za vsako opaženo odstopanje ali razliko. To zagotavlja cevovode, ki so primerni za uporabo tudi v vročem ali mokrem okolju.


